通信设备SMT回流焊工厂的焊接工艺与质量管控解析
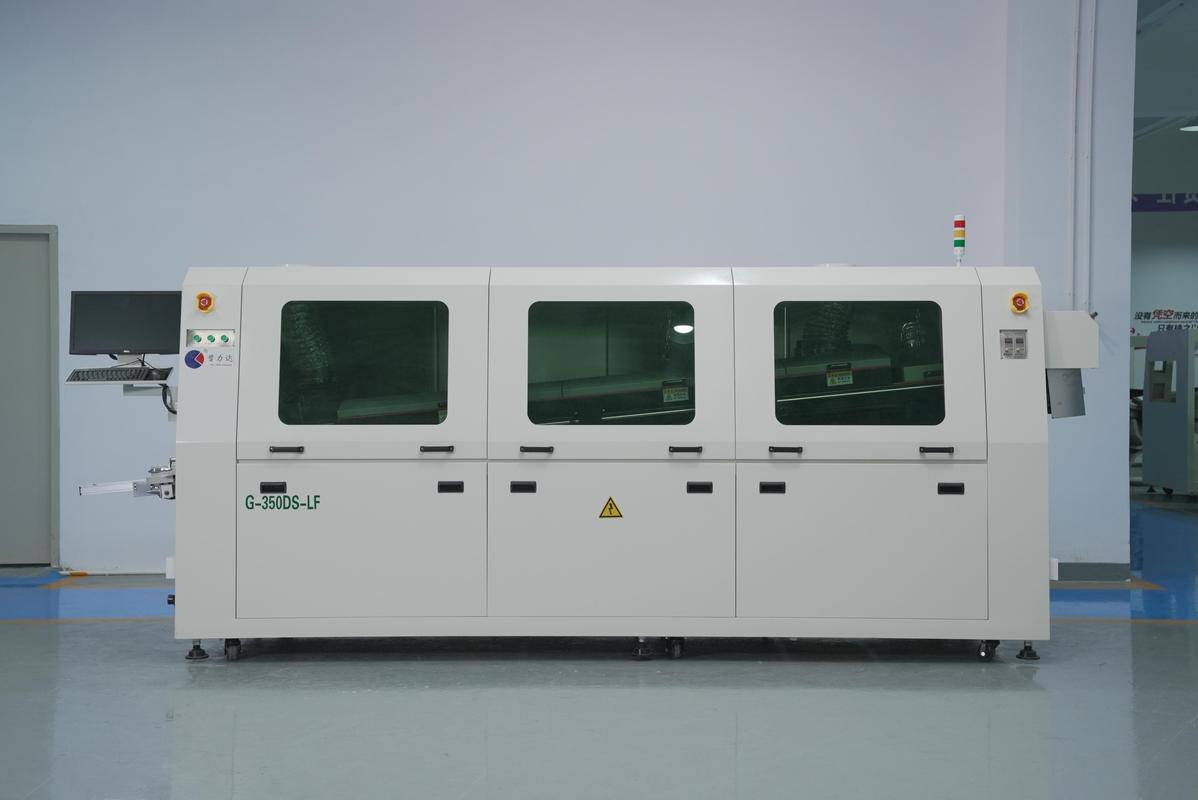
随着5G、物联网、数据中心的迅猛发展,通信设备(如基站、路由器、交换机、光模块等)对PCBA组装的可靠性提出了更高要求。SMT回流焊作为核心组装工艺,其工艺控制与质量管控直接影响通信器材的性能与寿命。本文系统解析通信设备SMT回流焊工厂的焊接工艺要点与质量管控体系。
一、通信设备PCBA的焊接特点
通信设备通常具有高密度、高可靠性、高信号完整性的需求,其PCBA特点包括:
- 多层板、厚板、大尺寸板常见;
- 大量采用01005、0201微型元件及 fine-pitch QFN、BGA、CSP 等封装;
- 高频材料(如 Rogers、FR4 高Tg)对温度敏感;
- 部分产品需满足车规/工业级可靠性(如耐温、耐湿、抗振动)。
二、回流焊焊接工艺解析
1. 焊膏选择与印刷
通信设备普遍选用高可靠性免清洗焊膏(如 SAC305、SAC307 及低温焊膏),要求:
- 良好的印刷脱模性,适配细间距钢网(激光切割+电抛光);
- 焊膏黏度稳定,抗坍塌性好,减少桥连;
- 回流后残留少、绝缘阻抗高,避免信号漏电。
- 贴片与回流曲线
- 贴片压力控制在 1.5-3.5N,避免元件破裂或偏移;
- 回流曲线依据焊膏规格、PCB 厚度、元件吸热差异进行优化。典型曲线分区:
- 预热区:升温速率 1-3°C/s,均热保温 150-180°C,减少热冲击;
- 回流区:峰值温度 235-250°C(SAC305),高于液相线 20-30°C,时间 60-90s;
- 冷却区:冷却速率 ≤4°C/s,避免晶粒粗大与立碑。
- 特殊工艺控制
- 对于混装工艺(有铅/无铅),需严格分离或采用兼容焊膏;
- 通孔回流焊(Pin-in-Paste)用于连接器、屏蔽罩,需增加焊膏量和特殊钢网设计;
- 氮气回流(O₂ 浓度 500-1000ppm)可减少氧化,提升润湿性,适用于高可靠性通信板。
三、质量管控关键点
- 来料与过程管控
- 焊膏入库需回温 4h 以上,搅拌时间 1-3min;
- 钢网每日清洗,张力监控≥35N/cm;
- 每天测量炉温曲线(ECD),每班次首件 X-Ray 检测。
- 检测手段
- SPI(锡膏检测):体积、面积、高度、偏移,CPK≥1.33;
- AOI(自动光学检测):缺件、偏移、极性、桥连、少锡;
- X-Ray:BGA 空洞率≤25%(特殊要求≤15%),焊点形态、偏位、连锡;
- ICT/FCT:电性能验证,涵盖连通性、阻抗、信号质量。
3. 常见缺陷与对策(针对通信器材)
| 缺陷 | 根因 | 对策 |
|------|------|------|
| BGA 空洞 | 焊膏氧化、升温过快、焊盘排气差 | 氮气回流、优化曲线、PCB 烘烤 |
| 立碑/偏位 | 两端受热不均、焊盘设计不当 | 均热优化、补偿铜箔、调整贴片压力 |
| 桥连 | 焊膏过量、钢网开孔不当 | 缩小开孔、增加阻焊、优化脱模 |
| 冷焊 | 峰值不足、冷却过快 | 提高峰值、延长回流时间 |
| 微空洞 | 表面处理污染、焊剂残留 | 清洁PCB、选用高活性焊膏 |
- 可靠性验证
- 温度循环(-40~125°C,500~1000次)、温湿度偏压(85°C/85%RH)、机械振动/冲击;
- 切片分析(IMC 厚度 1-3µm)、染色渗透、焊点拉/剪切力测试。
四、工厂级质量保证体系
- 建立 SPC 对炉温、焊膏厚度、贴片精度进行实时监控;
- 通过 MES 系统实现全流程追溯,绑定 PCB 条码与工艺参数;
- 定期进行 ESD、洁净度、设备校准、人员认证培训;
- 针对新品导入执行 PPAP、DFM、DOE,确保工艺窗口稳定。
五、未来趋势
随着 5G/6G 通信设备向高频、高密度、高功率发展,回流焊将趋向:
- 真空回流焊减少空洞;
- 激光/选择性焊接用于热敏感与混装区域;
- AI 视觉与大数据优化工艺参数;
- 低温焊膏与低碳制造工艺结合。
通信设备SMT回流焊工艺复杂而精细,唯有通过材料控制、曲线优化、检测闭环与可靠性验证的全面质量管控,才能确保通信器材在严苛环境下长期稳定运行。
如若转载,请注明出处:http://www.hnluoli.com/product/35.html
更新时间:2026-10-18 05:27:49